

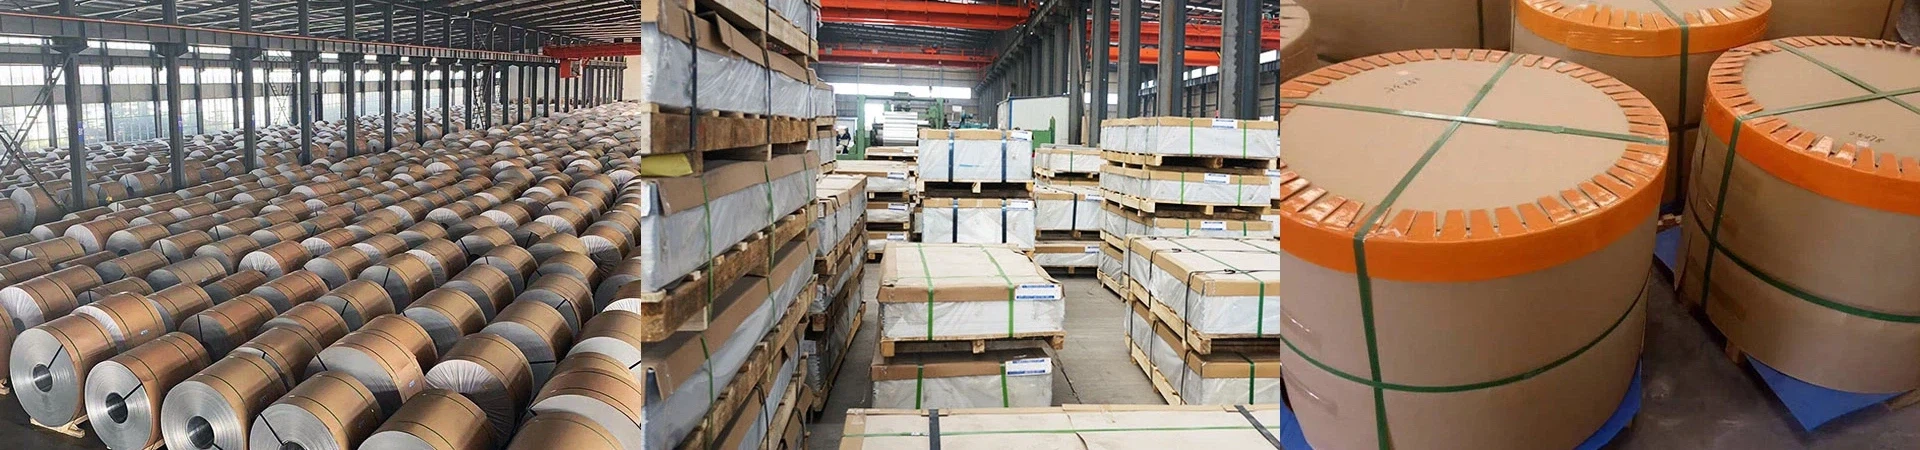
Kas ir 5005-H14 plāksne
5005 ir ne-termiski-apstrādājams alumīnija-magnija sakausējums. Tā magnija saturs no 0,50 līdz 1,10 procentiem palielina izturību virs 1050, vienlaikus saglabājot metālu pietiekami mīkstu, lai tas varētu saliekties, un zemais vara saturs saglabā anodisko plēvi dzidru, nevis dzeltenu. H14 ir izturīgs-ceturtdaļ{11}}cietums, tāpēc plāksne tiek piegādāta ar kontrolētu darba sacietēšanas līmeni, nevis termisko apstrādi. Sastāva ierobežojumi atbilst EN 573-3, lokšņu un plākšņu īpašības atbilst ASTM B209 un EN 485-2, un Ķīnas loksnes specifikācija ir GB/T 3880.
| Elements | Saturs, procenti |
|---|---|
| Magnijs | 0.50-1.10 |
| Dzelzs | 0,70 maks |
| Silīcijs | 0,30 maks |
| Mangāns | 0,20 maks |
| Varš | 0,20 maks |
| Cinks | 0,25 maks |
Instrumentu un armatūras projektēšanai izmantotie fiziskie dati ir blīvums 2,70 g/cm3, elastības modulis aptuveni 69 GPa, siltumvadītspēja aptuveni 200 W/m/K un kušanas diapazons no 630 līdz 650 C. Tiek piegādāta plāna H14 loksne ar minimālo stiepes izturību un apmēram 12 MPa tecēšanas izturību; vērtības nedaudz palielinās, palielinoties gabarītam, tāpēc projektēšanai vienmēr jāizmanto dzirnavu sertifikāts par faktisko biezumu.
Griešana
Nogriešana ir ātrākais ceļš taisniem griezumiem uz plāksnēm līdz aptuveni 4 mm. Asmeņiem jābūt asiem un novietotiem ar nelielu atstarpi, jo nolietots asmens noplēš malu un atstāj urbumu, kas vēlāk traucē saliekties. Biezākām plāksnēm vai izliektiem profiliem lentzāģēšana ar rupju-zobu asmeni un vieglu padevi nodrošina tīru malu ar minimālu siltuma padevi.
Lāzergriešana ir piemērota ligzdotiem profiliem un plāniem mērinstrumentiem. Alumīnijs atstaro staru kūli un ātri novada siltumu, tāpēc lāzers darbojas ar lielāku jaudu ar atšķirīgu palīggāzi nekā tāda paša biezuma tērauds, un pirms tā izmantošanas kā lieces atskaites punkts ir jāpārbauda, vai griezuma virsmā nav sārņu. Ūdens strūklas griešana joprojām ir tīrākā iespēja, kad pilnībā jāizvairās no karstuma, jo tā neatstāj siltuma-ietekmēto zonu un parasti nav nepieciešama otrreizēja griešanas malas apdare.
Liekšana un formēšana
Nospiediet bremžu saliekšanu ir standarta metode 5005-H14. Sasniedzamais minimālais lieces rādiuss ir atkarīgs no temperamenta: ceturtdaļcietuma H14 rūdījumam ir nepieciešams lielāks rādiuss nekā pilnībā atlaidinātam O rūdījumam, un praktisks noteikums ir saglabāt iekšējo rādiusu vienā vai vairāk nekā puse no loksnes biezuma 90 grādu izliekumam. Arī graudu virzienam ir nozīme, jo lieces pāri rites virzienam labāk pretojas plaisāšanai nekā lieces gar to.
Izmantojiet perforatora rādiusu, kas ir vismaz 0,5 reizes lielāks par loksnes biezumu 5005-H14.
Liekties pāri rites virzienam visur, kur to atļauj dizains.
Pirms locīšanas nogrieziet grieztās malas, lai neviena iecirtums nesāktu plaisāt.
Turiet instrumentus pulētus un atstājiet aizsargplēvi vietā, lai novērstu žāvēšanu.
Pirms ražošanas partijas izmantošanas veiciet izmēģinājuma līkumu uz nogriezto gabalu no tās pašas partijas.
Metināšana
5005 viegli metina ar standarta loka procesiem. Metināšana ar volframa inerto gāzi ir piemērota plānām sloksnēm un rada visskaistāko lodziņu, metāla inertās gāzes metināšana ir ātrāka uz biezākām sekcijām, un punktmetināšana vai šuvju metināšana tiek izmantota klēpja savienojumiem ar vieglo platumu. Pildvielas izvēle ir vienkārša, jo sakausējums nesatur varu: 5356 stieple nodrošina lielāku metināšanas izturību, bet 4043 stieple nodrošina labāku izturību pret plaisāšanu. Oksīda slānis ir jānoņem tieši pirms metināšanas, un savienojuma vietā nedrīkst būt smērvielas, jo notvertais ogļūdeņradis rada porainību lodītes daļā.
| Process | Vislabāk piemērots | Praktiska piezīme |
|---|---|---|
| Volframa inertā gāze | Plāns mērītājs, redzamas locītavas | Maiņstrāva ar augstas frekvences palaišanu |
| Metāla inerta gāze | Vidējas un biezas sekcijas | Smidzināšanas pārnešana ātrumam plakaniem darbiem |
| Vieta un šuve | Klēpju savienojumi uz gaismas mērītāja | Pirms katras darbības notīriet elektrodus |
Urbšana, mehāniskā apstrāde un apdare
Urbšanu parasti veic ar urbjmašīnu vai CNC iekārtu, izmantojot ātrgaitas tērauda vai karbīda instrumentus ar pulētu rievu un pozitīvu slīpuma leņķi. Alumīnijs viegli uzkrājas uz griešanas malas, tāpēc bagātīgs griešanas šķidrums, lielāks vārpstas ātrums un ātrāka padeve nekā tēraudam nodrošina skaidu skaidu un precīzu caurumu. 118 grādu punkts ir laba vispārēja izvēle, un viegls slīpums ieejā neļauj sējmašīnai klīst pa velmēto virsmu.
| Darbība | Instruments vai palīgmateriāls | Piezīme |
|---|---|---|
| Urbšana | HSS vai karbīda vītņurbjmašīna | Izmantojiet griešanas šķidrumu, lai{0}}apturētu malas veidošanos |
| Frēzēšana | Divu vai trīs flautu karbīda gala frēze | Augsts grābeklis, vēlams kāpšanas frēzēšana |
| Pieskaroties | Spirālveida flautas krāns | Rupjš piķis griež brīvāk |
| Anodēšana | Sērskābes elektrolīts | Zems vara saturs nodrošina skaidru, vienmērīgu plēvi |
Tā kā zemais vara saturs saglabā anodisko plēvi dzidru, 5005-H14 ir bieži izvēlēta dekoratīvai apdarei, datu plāksnītēm, ierīču paneļiem un arhitektūras komponentiem, kas tiek anodēti pēc formēšanas. Ja detaļa tiks anodēta, vispirms jāpabeidz visa formēšana un metināšana, un no šī brīža virsma ir jāapstrādā ar tīriem cimdiem, lai zem oksīda slāņa nenoslēgtos piesārņojums.
FAQ
J: Vai 5005-H14 var metināt, nezaudējot spēku?
Metināšana lokāli atkvēlina siltuma -ietekmēto zonu, tāpēc stiprums šajā joslā samazinās, tuvojoties atkvēlinātajam stāvoklim; metinātās šuves novietojiet tālāk no īpaši noslogotām sekcijām vai ļaujiet sekciju papildu biezumam.
J: Kāda ir atšķirība starp 5005-H14 un 5005-H34?
Abi ir ceturtdaļ-cieti, bet H34 ir izturīgs pret deformāciju un pēc tam stabilizēts lietošanai paaugstinātā temperatūrā, kas nodrošina stabilāku galīgo īpašību līmeni.
J: Kurš griešanas process nodrošina vislabāko 5005-H14 priekšrocības?
Ūdens strūkla rada tīrāko malu bez siltuma-ietekmētās zonas, savukārt lāzers ir ātrāks ligzdotiem profiliem un cirpšana ir visekonomiskākā taisniem griezumiem.
J: Vai 5005-H14 ir labi anodēts?
Jā. Tā zemais vara un dzelzs saturs nodrošina skaidru, viendabīgu anodisku plēvi, tāpēc sakausējums ir izplatīts dekoratīvajā un ierīču apdarē.
J: Kāpēc alumīnijam ir nepieciešami atšķirīgi lāzera iestatījumi no tērauda?
Alumīnijs atstaro lielāko daļu staru kūļa uz virsmas un daudz ātrāk vada siltumu, tāpēc tam ir nepieciešama lielāka jauda, cita fokusa pozīcija un cita palīggāze.
J: Kāds liekuma rādiuss ir jāizmanto?
Saglabājiet iekšējo rādiusu pusi no loksnes biezuma vai virs tā 90 grādu līkumiem un salieciet pāri velmēšanas virzienam, pēc tam pirms izgatavošanas apstipriniet nogriezni.


